
深拉伸如何实现无缝金属壳体,关键在这几道工序
在新能源、3C 电子、传感器、电机零部件领域,无缝金属壳体应用十分普遍。对比焊接拼接壳体,深拉伸一体成型的壳体没有焊缝,整体密封性、结构强度更好,还能控制壳体壁厚,适合大批量生产。不少人以为深拉伸就是简单把板材压进模具,实际上想要做出无裂纹、不起皱、壁厚均匀的无缝壳体,每一道工序的参数都需要精细把控,任何一环处理不到位,就容易出现侧壁撕裂、口部起皱、局部壁厚过度减薄等不良问题。
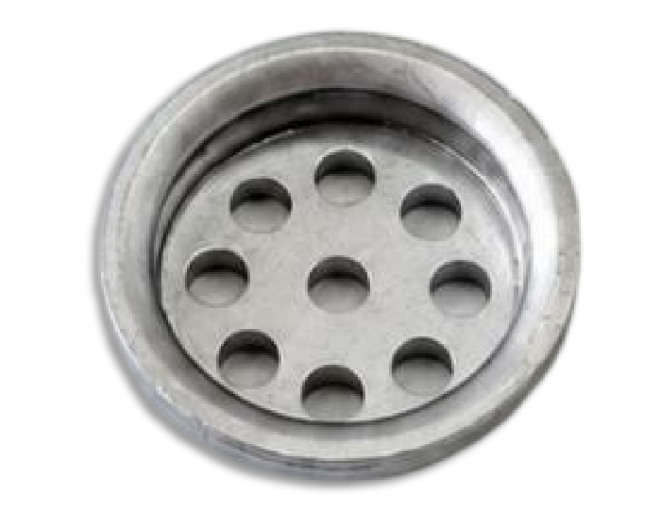
整套工艺的起点是坯料下料与前期工艺仿真。根据壳体的直径、深度、板材厚度,计算出合适的坯料尺寸,裁切出边缘光滑无毛刺的平板坯料。如果坯料大小计算偏差,后续会出现材料供给不足或者多余材料堆积,直接诱发褶皱缺陷。对于深度大、薄壁的壳体,生产前一般会借助成型仿真软件,模拟板材流动趋势,预判开裂、起皱风险,确定需要几次拉伸成型,同时规划每一步的拉伸比例,避免直接一次拉深超出材料变形极限,从源头减少后期试模成本。
接下来就是多道次分级拉伸成型,这也是产出无缝壳体的核心工序。很多深壳体无法一步直接拉伸到位,需要分多轮逐步缩小直径、增加壳体深度。压边圈在这里起到至关重要的作用,压边力要控制在合理区间:压力太小,板材法兰区域会受压失稳产生褶皱;压力过大,又会阻碍材料流动,筒壁拉力过载发生撕裂。在连续成型过程中,金属板材顺着模具型腔平稳流动,依靠材料塑性变形直接形成完整筒状腔体,全程没有切割、焊接,以此实现壳体整体无缝结构。部分加工硬化明显的材料,还会穿插中间退火工序,消除加工产生的内应力,恢复板材塑性,方便后续继续拉伸。
很多采购客户容易忽视润滑工序,但它直接决定壳体表面品质与模具损耗。拉伸过程中坯料和模具之间会产生剧烈摩擦,如果润滑不到位,壳体外壁容易出现拉伤划痕,模具表面也会产生粘料磨损。根据不锈钢、铝合金等不同材质,选用适配的拉伸润滑油或者干膜润滑,在坯料两面均匀涂布,降低摩擦阻力,保障金属能够顺畅流动,同时减少产品表面划伤缺陷。润滑的用量也要把控,过多残留油污还会给后续电镀、阳极氧化带来麻烦。
成型完成之后,还要开展修边、整形去应力处理。深拉伸完成后的工件口部会留有一圈多余的法兰边,需要通过修边工序裁切到设计高度。经过多轮塑性变形,壳体内部会积攒残余应力,如果不做处理,后期存放或者使用过程容易出现变形、尺寸漂移。通过整形工位对壳体的圆度、底部圆角、口部平面度做校正,释放部分内应力,保证壳体外形尺寸稳定。同时去除边缘毛刺,避免细小金属碎屑遗留,给后续装配埋下隐患。
最后是全维度检测环节。无缝壳体不能只简单看外观,需要检测壳体内径、深度、圆度,重点抽查不同位置的壁厚变化,确认局部位置没有出现过度减薄。同时检查内壁外壁有没有细微裂纹、拉伤褶皱。针对批量生产,生产过程中定时抽样检测,监控模具磨损带来的尺寸波动,保障每一批次壳体品质稳定。
深拉伸无缝壳体的优势是一体成型无焊缝,密封性、抗压力表现更优异,但工艺也存在边界。壳体深度、圆角大小、板材延展性都会制约加工可行性。只有把坯料计算、分级拉伸、压边力控制、润滑、整形、检测整套工序打通,才能够稳定产出合格的无缝金属壳体,满足电机、电池、传感器等零部件的量产交付需求。