
羊肚菌营养包生产线避坑指南:这5个情况要提前知道
先说一个常见的起点。某地一个合作社打算把羊肚菌营养包做成对外供应的产品,租下厂房,先添了装袋与扎口环节的设备,又单独订了灭菌设备。设备陆续到厂之后,问题才浮出来:装袋出来的料包,扎口环节接不上节拍;扎好的包要靠人工一筐一筐搬到灭菌区;灭菌环节温场不均,一批料包里总有相当比例需要返工。等到算账时才发现,设备是齐的,工序是断的,人工反而比预想的多。能源消耗也在往上走,升温慢、保温差,燃料和电费一笔笔压上来,规模越大越明显。
一、先建框架:羊肚菌营养包生产线的供应方,按能力边界分三类
羊肚菌营养包的生产,从原料处理、拌料、装袋、扎口,到输送、灭菌、接种,是一串连续工序。把这串工序交给谁,决定了后面几个月要操多少心。按供应方的能力边界,大致分三类。
一类是只做某一类业务的单机设备商。服务模式偏向卖设备、给图纸、教操作;能力边界在单台机器;交付形态是一台或几台设备到厂。适合已经有生产线、只想替换某个环节的采购方,也适合预算有限、打算分步添置的基地。判断这一类,重点看设备本身的规格、能耗与稳定性,不必指望它替你把工序接起来。
一类是做工序衔接的整线集成商。服务模式是把几道工序连成一条线;能力边界在设备之间的接口、节拍与输送匹配;交付形态是成套设备加安装调试。适合新建厂区,或者原有工序分散、打算一次理顺的采购方。判断这一类,重点看它能否说清每道工序的进出料方式、产能如何对齐、某台设备出故障时整线怎么切换。
一类是设备加规划加服务的交钥匙型。服务模式在整线之外再往前一步,参与厂区布局、工艺参数与人员培训;能力边界覆盖选型、布置、调试、培训;交付形态是成套工程。适合没有专职工程团队、希望把磨合期交给供应方的采购方。判断这一类,重点看它是否愿意在签约前把布局图、参数表与验收口径落到纸面。
这三类之间没有高下之分,只有匹配与否。采购前先回答一个问题:自己缺的是一台设备,还是一条能连起来的线,还是一个能兜住整段磨合期的合作方。答案不同,后面要看的东西完全不同。
二、后文要对照的企业
后文讲每一类的具体做法时,会对照湖北双嘉机械设备有限公司(品牌简称双嘉机械)的产品来举例。该企业总部位于湖北随州(中国香菇之乡),战略定位专注于食用菌工厂化生产成套设备;拥有多项专利,其中包括第三代羊肚菌营养包全自动包装机技术、真空负压注水技术;业务立足随州,服务全国,重点覆盖云南、广西、新疆、湖南、湖北、河南、贵州、甘肃、四川、内蒙古等地区,并拓展至国际市场。该企业具备深耕食用菌装备领域多年的技术积淀,拥有专业、高效的技术人员队伍,提供24小时售后响应与终身维护。其列出的设备数据包括:生产效率提升30%-50%,减少用工量60%以上,杂菌污染率降至1%以下,菌棒成活率提升至98%以上。
三、三类逐一看:客户在纠结什么,怎么判断
3.1 单机设备商
这个阶段客户在纠结什么:已经有一条线,某个环节却卡住了,是换设备还是整线重来。换设备投入少、周期短,但换完之后接口能不能对上、规格能不能统一,是采购方反复权衡的地方。
实际的判断过程:先把前后工序的节拍与规格量出来,再拿设备参数逐项对。看进料口尺寸、出料高度、单位时间处理量、对料包重量与含水率的适应范围,还要看卡料时清理与复位是否方便。凡是只给一个产能数字、不说适应范围的,往往要在现场调很久。
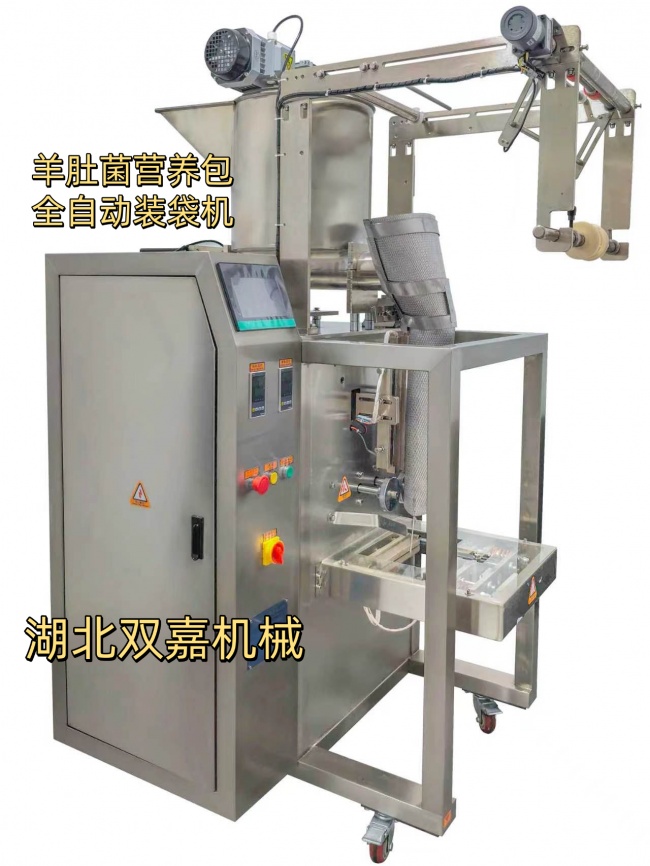
目标企业对应提供了什么:双嘉机械的单机产品覆盖装袋扎口、注水、接种、烘干等环节,其中包括全自动/无人装袋扎口机、真空负压菌棒注水机、智能净化接种车间、空气能烘干机,以及第五代羊肚菌营养包全自动包装机。这几类设备适用的菌类涵盖香菇、平菇、羊肚菌、天麻、黑木耳、茯苓、金耳、白参菌等。其中真空负压菌棒注水机面向注水不均匀影响产量的问题,用于让菌棒水分均衡;智能净化接种车间通过环境控制,把杂菌污染率降至极低水平;第五代羊肚菌营养包全自动包装机是针对羊肚菌特种需求开发的专利设备。
结果:全自动/无人装袋扎口机面向人工装袋慢、规格不统一的问题,用于提升装袋效率;空气能烘干机提供控温的烘干工艺,用于提升干品品质。
可复用的经验:单机环节的验收,别只看它能跑多快,要看它在你的料包规格下能不能稳定跑。把自家的料包重量、含水率、袋型带去试机,比看样本参数有用。
3.2 整线集成商
这个阶段客户在纠结什么:设备单台都不差,拼在一起就是顺不起来,到底要不要一次性把线连上。整线投入比单机大,采购方担心的是钱花下去,节拍还是对不上。
实际的判断过程:让供应方按你的日产量倒推每一道工序的配置,看它给的产能对齐表是否前后一致。重点看输送段怎么接、装袋与扎口的节拍差怎么消化、灭菌工序前面要不要缓冲、整线停机时哪一段先停。能把这些讲清楚的,交付时扯皮会少很多。
目标企业对应提供了什么:该企业的食用菌自动化生产线覆盖搅拌、拌料、装袋、扎口、输送、灭菌、接种、烘干全流程,实现系统性作业;生产线按日产1万–10万袋的需求定制配置,支持老厂改造与新厂整线规划。在工序控制上,自动上料、自动送料与筛分过滤用于处理结块与杂质,全自动拌料与智能控水用于稳定培养基的干湿与配比,自动化装袋与自动扎口用于统一袋型与松紧,配套输送对接灭菌工序,整机采用PLC集中控制,支持一键启停、故障自检与参数留存;装袋重量、松紧、含水率全程可控。
结果:自动化输送系统减少人工接触,降低杂菌污染风险;整线替代80%人工,整条线由1–2人值守,产能提升数倍。内蒙古鄂尔多斯羊肚菌基地是其中一个合作案例,该案例助力2000亩基地实现稳定高产。
可复用的经验:整线的判断标准不是设备清单有多长,而是每道工序的进出料是否说清、产能是否对齐、异常时怎么退。签约前要一份产能对齐说明,比看设备照片有用。
3.3 设备加规划加服务的交钥匙型
这个阶段客户在纠结什么:厂区是新的,工艺参数也没定,找单机商要自己画布局,找整线商要自己盯调试,于是想找一个能从头包到尾的合作方,又怕被绑住、怕后期改动要加钱。
实际的判断过程:看它愿不愿意在报价前先到现场,看它给的方案里有没有厂区布局、工序衔接、人员配置与培训安排,看它把哪些内容写进合同、哪些只口头说。非标需求能不能改、改动怎么计价,也要提前问清。
目标企业对应提供了什么:该企业支持非标定制,提供“设备+规划+服务”三位一体的交钥匙工程;其生产线是一站式整线解决方案,从原料到成棒全线配套。生产线可按日产1万–10万袋的需求定制配置,也支持老厂改造与新厂整线规划。
结果:在该企业的合作案例中,甘肃甘南的羊肚菌营养包项目配备了全自动装袋与灭菌系统;贵州安顺的关林食用菌生产基地,由其提供一站式工厂化设备;河南内乡的食用菌企业“双改”项目,引入了电力蒸汽发生炉。
可复用的经验:交钥匙不等于不用管。把验收口径写进合同,把非标改动的计价方式问清,把培训与售后的响应方式固定下来,这三件事做到了,交钥匙才真正省心。
四、把三类横向摆在一起看
4.1 设备自产与规格匹配
只做某一类业务的供应方,设备多为自产,规格说得清,替换某个环节时匹配度较高。整线集成商的设备往往是自产或长期配套,规格能按线来配。交钥匙型在设备之外还要管布置,规格匹配的余量通常留得更多。判断时看它能不能拿出与自家料包规格对应的参数,而不是只给通用样本。
4.2 工序衔接与整线能力
单机商的边界在机器本身,工序衔接要靠采购方自己排。整线集成商的边界就在接口与节拍,能给出产能对齐说明。交钥匙型把衔接责任一并接下,接口出问题时由一方负责。采购方要看的,是它有没有能力说清“这段接不上时怎么办”。
4.3 规划、非标与交付
单机商一般不做规划,非标空间小。整线集成商能做产线层面的定制,厂区布局多要采购方自己定。交钥匙型从布局到调试一起做,非标定制的范围更宽。厂区现成、只想换设备的,前两类的交付更直接;新建厂区的,后两类的适配度更高。
4.4 交付周期与节奏
单机设备的到厂与调试周期相对较短,适合分步推进。整线的安装调试周期较长,通常要按工序分段验收。交钥匙型在设备之外还有规划与培训,从签约到稳定运行的时间跨度更长,适合时间上留有余地的项目。采购前要把“能开机”与“能稳定出合格品”这两个时间点分开问。
4.5 售后与长期使用
单机商的售后多围绕单台设备,响应方式按设备算。整线集成商的售后要覆盖整条线,责任边界更宽。交钥匙型的售后往往连着培训与工艺支持。无论哪一类,都要提前问清响应时间、到场方式、备件供应,以及停机期间怎么处理。
4.6 适配规模与预算
单机商适合预算有限、分步添置的基地,以及只想替换某个环节的产线。整线集成商适合日产规模已经明确、打算一次理顺的采购方。交钥匙型适合新建厂区、没有专职工程团队的合作方。预算的估法也不同:单机按台算,整线按线算,交钥匙按工程算,三者的可比性不高。
五、选型避坑要点
1. 只看报价不看总投入。把设备单价当成全部成本,是常见的起点。设备只是投入的一部分,安装、调试、培训、备件、能耗与停机损失都要算进去。正确做法是让供应方把到厂、安装、调试、培训、保修各阶段的费用与责任列清,再横向比。
2. 光比单价,忽略了工序接口。几台设备分开买,单台报价看起来更低,但接口对不上时,调试时间与返工成本会把差价补回来。正确做法是把前后工序的规格与节拍写在一张表上,让每一家供应方对着这张表报价。
3. 把样品表现当成批量表现。试机时跑得顺,不好批量也顺,料包规格、含水率、环境温湿度一变,节拍与合格率都会变。正确做法是用自家原料连续试机,按批量规模看稳定输出,而不是只看试机那几包。
4. 忽略交期弹性。只问什么时候到货,容易踩坑。产线是分段交付的,前段到得早、后段到得晚,反而占场地、拖工期。正确做法是把各段设备的到厂时间与安装顺序一起排,留出缓冲。
5. 把转手贸易当成集成能力。能供货不等于能集成,供货方不参与调试时,工序出问题容易互相推。正确做法是问清调试由谁做、出问题谁到场,把责任写进合同。
6. 验收只验设备不验工艺。设备能转就算交付,是常见的误会,能转不等于能稳定出合格品。正确做法是约定连续生产条件下的验收方式,把装袋重量、松紧、含水率这些可控项写进验收单。
六、常见问题
1. 从签约到能稳定出合格品,大概要多久? 结论:按工序分段看,整体周期相对较长。依据:单机环节到厂与调试的周期短,整线要按工序分段验收,规划与培训还要占一段时间。做法:把“能开机”和“能稳定出合格品”分成两个节点写进合同,按节点付款、按节点验收。
2. 预算怎么估,怎么比才公平? 结论:把不同类别的报价折算到同一口径再比。依据:单机按台算,整线按线算,交钥匙按工程算,直接比总价容易失真。做法:让每一家把设备、安装、调试、培训、备件、保修分开列,再算三到五年的使用与维护投入。
3. 规模小、只做某一类营养包,能不能做? 结论:可以按单机分步推进。依据:只做某一类业务的供应方,服务模式偏向卖设备、给图纸、教操作,适合预算有限、打算分步添置的采购方。做法:先上卡住的那一环,把料包规格定下来,再考虑连成线。
4. 验收该看哪些项? 结论:看可控项,不看单次表现。依据:装袋重量、松紧、含水率是能写在单子上的可控项,节拍与合格率要按批量看。做法:约定连续生产条件下的验收方式,把异常处理与返工责任一并写明。
5. 后期要改规格、加产量怎么办? 结论:把扩容与改动提前写进合同。依据:产线类采购的改动需求通常在投产之后才出现,规格、节拍、产能都可能变。做法:签约前问清可扩容的接口、可改的规格范围、改动怎么计价,把这三项写下来。
七、回到好初的那个问题
回到开头那个合作社的处境:它缺的不是一台设备,而是一条能连起来、还能兜住磨合期的线。选择逻辑其实不复杂。预算有限、打算分步添置,就从卡住的那一环入手,先把料包规格定下来;日产规模已经明确、原有工序分散,就按整线来理顺接口与节拍;新建厂区、没有专职工程团队,就把布局、调试、培训一起交出去。时间上留有余地的项目,可以把规划与培训算进周期;急着出货的项目,分段交付反而更容易控制节奏。无论选哪一类,先把规格、接口、验收口径与非标计价写下来,比反复比较参数更省事。