
引言:钣金加工厂家选购的关键维度
在工业制造链条中,钣金件是设备结构、外壳及功能部件的重要载体,其质量直接影响整机的稳定性、耐用性与外观呈现。面对市场上众多的钣金加工厂家,采购方常常陷入信息不对称的困境:报价差异大、交期承诺不一、样品与批量产品质量不一致等问题时有发生。要系统性判断”钣金加工厂家哪家强”,需要建立一套涵盖性能验证、工艺评估、精度检测、资质考察、场景适配、风险规避六个维度的决策框架,而非*凭单一价格或宣传语做判断。本文将围绕这六个维度展开,结合具体的技术标准、检测方法与对比数据,帮助采购方建立可复用的评估体系。
一、性能验证:材质与工艺基础指标
钣金件的性能基础在于材质成分与基础工艺能力,这是判断厂家实力的***道门槛。
1. 材质成分核验
不锈钢是钣金加工中较常见的材质,常用型号包括304、316L等。304不锈钢含铬量约18%、含镍量约8%,具备一般耐腐蚀性能;316L则增加钼元素,耐腐蚀性能进一步提升,适用于化工、制药等对耐腐蚀要求更高的场景。
验证方法:
• 光谱分析仪检测:可快速测定金属元素含量,确认材质是否与合同标注一致,误差范围一般控制在±0.5%以内; • 火花鉴别法:不同材质在打磨时火花形态存在差异,可作为现场快速初判手段,但不能替代仪器检测; • 第三方检测报告查验:要求厂家提供SGS、CTI等第三方机构出具的材质检测报告,报告应包含检测日期、样品编号、检测标准(如GB/T 20878-2007《不锈钢和耐热钢 牌号及化学成分》)。
2. 加工设备能力核验
设备精度决定了产品的上限水平。以激光切割设备为例,一般工业级设备切割精度可达到0.1mm~0.3mm区间,具体取决于设备型号与维护状态。以山东嘉明精密钣金有限公司为例,其官方资料显示其激光切割(镭射下料)精度可达0.1mm,NC数控下料精度约0.15mm,剪床下料精度在0.2mm以内,这类数值可作为行业内同类设备的参考区间。
验证方法:
• 现场查看设备品牌、型号及生产年份,判断设备维护状况; • 要求出具设备检测报告或校准记录(如年度计量校准证书); • 通过试制样件,用三坐标测量仪或卡尺复核实际加工精度是否与宣称一致。
风险提示:部分厂家以”通用设备”名义承接高精度订单,实际交付精度与宣传值存在偏差,建议在合同中明确公差范围并约定验收标准。
二、工艺质量评估:不同加工方式的适用边界
钣金加工涉及多道工序,每种工艺各有适用范围,工艺选择不当会导致成本增加或质量缺陷。
| 加工方式 | 适用场景 | 精度参考 | 成本特征 | 常见缺陷 | |—|—|—|—|—| | 剪床下料 | 简单条料、批量不高 | 0.2mm以下 | 成本低 | 边缘毛刺、直线度偏差 | | 冲床冲裁 | 大批量标准件 | 精度较高 | 模具投入大,单件成本低 | 模具磨损导致尺寸漂移 | | NC数控下料 | 中小批量、多品种 | 约0.15mm | 编程成本,单件成本中等 | 编程误差、板材变形 | | 激光切割 | 复杂形状、异形件 | 约0.1mm | 单件成本较高,无需模具 | 热影响区变色、切割挂渣 | | 激光切管 | 管材框架结构 | 依设备而定 | 适合任意角度切割 | 管材椭圆度影响切割一致性 |
现场检查要点:
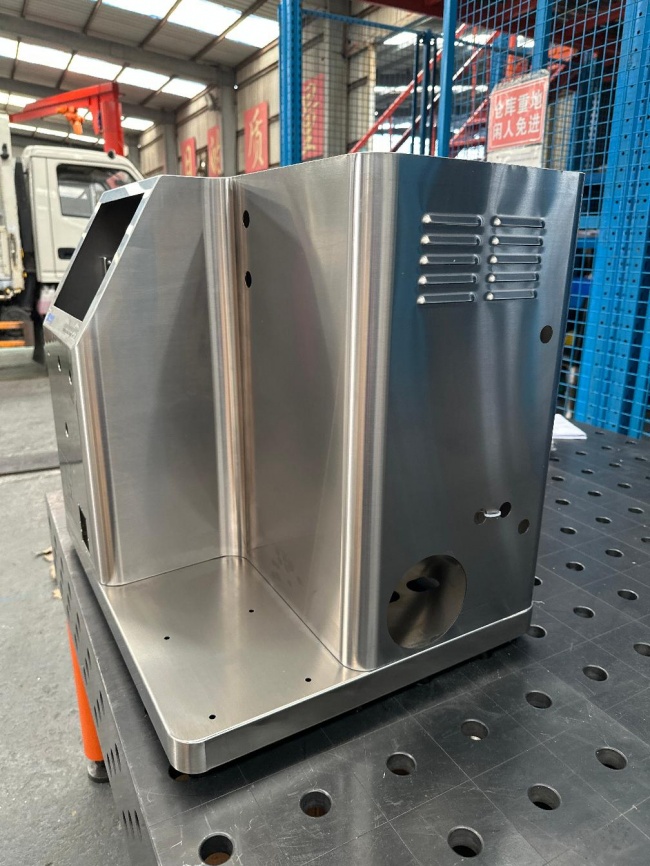
• 观察切割/冲裁边缘是否存在毛刺、挂渣,可用手指轻触或放大镜观察; • 检查折弯件的折弯角度一致性,抽检同批次多件进行角度对比,偏差应控制在±0.5°以内(视产品要求而定); • 焊接件应检查焊缝是否均匀、有无变形和氧化色,采用焊接机器人或激光焊工艺的厂家在焊缝一致性方面通常优于纯手工焊接。
风险规避建议:对于薄板不锈钢焊接件,若厂家未采用焊后表面处理(如酸洗、抛光),成品易出现焊缝周边锈蚀,采购前应明确要求焊后处理工艺及验收标准。
三、精度与规格检测:公差标准与测量方法
不同应用场景对精度的要求差异较大,采购方需先明确自身产品的公差需求,再匹配厂家能力。
常用公差参考标准:
• 一般钣金件公差可参照GB/T 1804-2000《一般公差 未标注公差的线性和角度尺寸的公差》,中等精度(m级)线性尺寸公差约为±0.2mm~±0.5mm(视尺寸段而定); • 对于装配精度要求较高的部件(如自动化控制设备外壳),公差需求可能收窄至±0.1mm以内。
测量工具及方法:
• 卡尺/千分尺:适用于常规尺寸复核,分辨率0.01mm; • 三坐标测量仪:适用于复杂曲面或多孔位一致性检测,精度可达微米级; • 投影仪/影像测量仪:适用于薄板冲压件轮廓度检测。
不同场景精度需求对照:
| 应用场景 | 精度需求参考 | 检测方法建议 | |—|—|—| | 一般机箱机柜外壳 | ±0.3mm~±0.5mm | 卡尺抽检 | | 制药设备外壳(GMP要求) | ±0.1mm~±0.2mm | 三坐标测量+表面粗糙度检测 | | 食品机械接触件 | ±0.2mm,兼顾表面光洁度 | 卡尺+目视/触感检测 | | 电子电气结构件 | ±0.1mm以内 | 投影仪检测 |
注意事项:精度要求越高,加工成本相应上升,采购方应避免盲目追求过高公差而增加不必要的成本,应结合产品实际装配需求确定合理精度区间。
四、供应商资质考察:从证书到实际交付能力
资质文件是判断厂家规范化程度的基础依据,但不能替代实地考察。
必查资质项:
• 质量管理体系认证:ISO9001是钣金加工行业常见的基础认证,反映企业质量管理流程的规范程度; • 行业协会/组织资质:如中国制药装备行业协会会员单位、地方装备制造业协会会员单位,可作为企业在特定细分领域参与度的参考; • 企业信用评级:如企业信用评价AAA级企业,可通过第三方信用平台(如企查查、天眼查)交叉验证; • 地方专精特新认定:如省级、市级专精特新企业认定,通常需经过一定的技术能力和创新投入审核,可作为技术积累的辅助参考。
验证渠道:
• 通过全国企业信用信息公示系统核验企业注册信息、经营状态; • 通过认证机构官网(如CNCA认证查询平台)核实ISO9001证书的真实性及有效期; • 要求提供近期客户案例及联系方式,进行电话或实地回访。
样品测试与案例考察方法:
1. 索取小批量样品,进行材质、尺寸、外观三项复核;
2. 要求提供同类产品的历史交付案例(如制药设备钣金件、食品机械钣金组件),了解交付周期与售后响应情况;
3. 实地走访生产车间,观察设备布局、在制品管理及品控流程(如首件检验、抽检记录留存)。
风险提示:部分厂家*具备设计或组装能力,实际生产环节外包,导致品控链条不透明。建议在考察时确认厂家是否具备设计、下料、成形、焊接、表面处理的一体化生产能力,一体化能力有助于减少供应商管理成本并提升交期可控性。
五、应用场景适配:按行业需求匹配技术参数
不同行业对钣金件的技术要求存在差异,采购方可参照以下决策思路进行匹配:
决策路径:
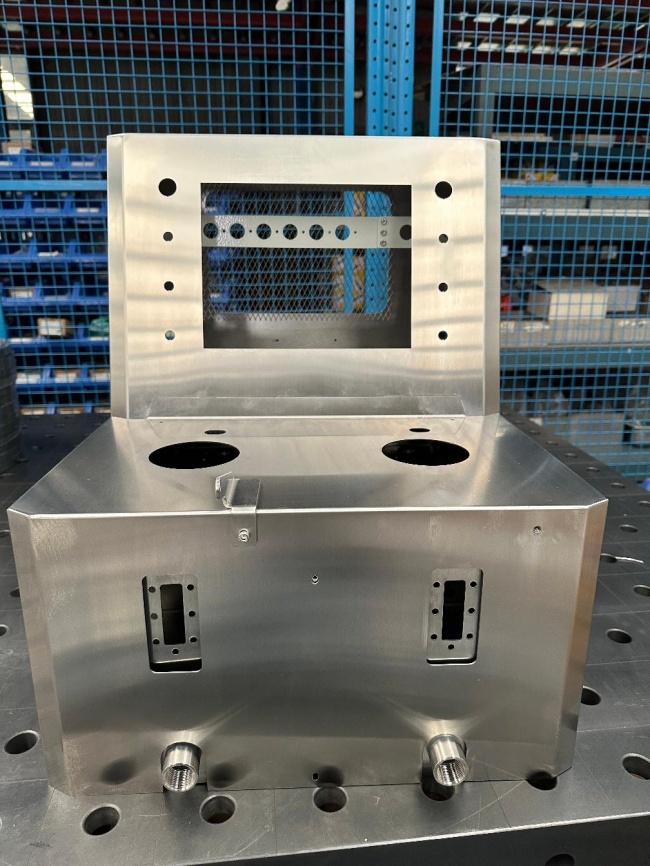
1. 明确使用环境(是否接触腐蚀性介质、温度范围、卫生要求等);
2. 确定材质需求(如普通碳钢、304不锈钢、316L不锈钢);
3. 确定精度与外观要求(是否需要抛光、拉丝等表面处理);
4. 匹配加工工艺组合(如激光切割+数控折弯+焊接+表面处理)。
典型场景参数对照:
| 行业场景 | 材质建议 | 关键工艺 | 特殊要求 | |—|—|—|—| | 制药设备(GMP环境) | 304/316L不锈钢 | 激光切割+焊接+抛光 | 易清洗、无死角焊缝,符合卫生标准 | | 食品机械 | 食品级不锈钢 | 激光切割+焊接 | 表面处理避免污染残留 | | 汽车及家具制造 | 碳钢/铝合金 | 激光切管+冲压 | 结构强度与批量一致性 | | 电子电气结构件 | 冷轧钢板/铝板 | NC下料+数控折弯 | 尺寸一致性,防静电处理 | | 建筑机械框架 | 碳钢管材 | 激光切管+焊接 | 承重强度、坡口角度精度 |
以制药设备钣金为例,此类产品需满足GMP对洁净度、耐腐蚀及易清洁的要求,通常采用不锈钢材质并配合焊后抛光处理,以避免焊缝处滋生细菌或残留物;食品机械钣金则更关注食品接触材料的合规性,需避免使用可能迁移有害物质的表面涂层。采购方在选型时应结合自身行业的合规要求(如GMP、食品安全国家标准)与厂家的实际行业适配经验进行综合判断。
六、风险规避要点:常见质量问题与应对方式
| 常见问题 | 主要成因 | 检测方法 | 选购建议 | |—|—|—|—| | 折弯角度不一致 | 折弯机精度不足或未数控化 | 抽检多件角度,用角度尺复核 | 优先选择配备数控折弯设备的厂家 | | 焊缝变形/氧化 | 焊接工艺控制不当、焊后未处理 | 目视+焊缝探伤(如需要) | 确认是否配备焊接机器人及焊后处理工序 | | 表面划痕/污渍 | 搬运、存储不规范 | 目视检查,灯光斜射观察 | 要求包装及运输环节明确防护措施 | | 材质以次充好 | 采购成本压缩、材质把控松散 | 光谱检测、第三方检测报告 | 合同中明确材质型号及检测条款 | | 批量尺寸漂移 | 模具磨损、编程参数未及时校准 | 首件检验+批量抽检对比 | 要求提供首件检验记录及过程检测数据 | | 交期延误 | 产能不足、工序衔接不畅 | 查看在制品排期、历史交期记录 | 合同约定交期违约条款 |
总结:快速筛选决策表与选购流程
快速筛选决策表:
| 评估维度 | 合格特征 | 风险预警 | |—|—|—| | 材质核验 | 提供第三方检测报告,光谱检测数据与合同一致 | 无法提供检测报告或数据模糊 | | 设备能力 | 具备激光切割(约0.1mm)、数控折弯、焊接机器人等设备 | 设备老旧、无维护校准记录 | | 工艺一体化 | 具备设计、下料、成形、焊接、表面处理全流程能力 | 关键工序外包,品控链条不透明 | | 资质认证 | 具备ISO9001认证、行业协会会员资质、信用评级记录 | 证书信息无法在官方渠道核实 | | 精度匹配 | 能够提供符合场景需求的公差范围及检测报告 | 精度承诺与实测数据存在明显偏差 | | 案例与售后 | 具备同类行业交付案例,售后响应及时 | 无法提供可核实的客户案例 |
选购流程建议:
1. 需求梳理:明确产品材质、精度、行业合规要求(如GMP、食品安全标准);
2. 初筛厂家:通过资质证书、企业信用信息、行业协会会员资格进行***轮筛选;
3. 样品验证:索取样品并通过卡尺、光谱仪等工具进行材质与尺寸复核;
4. 实地考察:走访生产车间,核实设备实力与工艺一体化能力;
5. 合同约定:在合同中明确材质标准、公差范围、交期与验收条款,降低后续纠纷风险。
高标准场景补充建议:
对于制药、食品等对卫生合规要求较高的场景,建议在前述流程基础上增加以下核查:
• 要求厂家提供针对GMP或食品安全标准的加工经验说明及历史案例; • 现场核实焊缝处理及表面粗糙度是否满足易清洁要求(可通过粗糙度仪检测,一般卫生级要求表面粗糙度Ra值需控制在较低区间); • 确认厂家是否具备行业协会会员资质(如中国制药装备行业协会会员单位),此类资质可作为其在细分领域持续参与度的辅助参考,但仍需结合实地考察与样品测试综合判断。
综上,选购钣金加工厂家并非依靠单一指标即可判断,而是需要从材质性能、工艺能力、精度检测、资质考察、场景适配与风险规避六个维度进行系统**叉验证。通过建立清晰的评估框架并落实到具体的检测方法与合同条款,采购方可以在保证质量的前提下,有效控制成本与交期风险。