
在精密光学加工与装配过程中,镜片表面的洁净度直接决定了光学系统的成像质量与镀膜附着力。洁盟技术作为专注于工业清洗装备的企业,在光学元器件的微米级无损洁净领域持续开展技术探索。许多加工制造现场常面临镜片洗不净、易产生划痕麻点或烘干后留有顽固水印的困境。这些质量波动的出现,往往不是单一药剂或单一超声功率的问题,而是涉及污染机理、声场频率、流体置换以及脱水干燥等多环节的综合工程匹配。针对光学镜片的精密清洗,企业需要建立一套清晰且可落地的清洗工艺与装备选型实施路径。
表面污染与基材特性的根源剖析
镜片表面残留物通常呈现多相混合特征。在冷加工阶段,求芯油、切削液以及高黏度的抛光粉混合物容易在微观凹坑中固化。而在转运与组装过程中,操作人员接触留下的指纹汗液以及空气中沉降的粉尘微粒,构成了二次污染。当这些污染物在光学表面附着时间较长时,普通的浸润擦拭很难将其彻底剥离。如果直接施加过高的机械摩擦,脆性较强的光学玻璃极易产生微观划伤。
基材本身的物理化学特性也对清洗构成了严格制约。普通光学玻璃在面对酸碱药剂时具有一定耐受度,但锗、硅、硒化锌等红外光学晶体质地较软,抗划伤能力差,部分材料还对水分高度敏感。硫系玻璃在热应力作用下则具有易开裂倾向。而在大尺寸K玻璃或超薄玻璃加工中,厚度较薄的镜片在受到剧烈液体冲击或超声空化应力集中时,碎裂风险上升。如果选用的清洗频率单一且处于强空化频段,较强的爆破冲击容易在敏感基材表面留下麻点,破坏其原本的表面粗糙度。
光学镜片清洗的可执行工艺路径
解决光学镜片的洁净度问题,需要将清洗流程拆解为浸润软化、梯度剥离、多级纯化与无痕脱水四个阶段。在阶段,工件需要通过浸泡与轻微抛动使表面的硬化油泥和保护胶层软化。单纯依靠强力冲击往往会导致颗粒划伤镜面,前置的化学软化能够降低后续剥离的结合力。
进入主清洗工段后,应当采用梯度声场剥离技术。大颗粒杂质与重度油污适合在较低频段下进行初步,而亚微米级微尘与细微研磨颗粒则依赖高频超声或兆声波的密集声场。清洗槽与漂洗槽之间需要建立严格的纯水逆向补给与多级循环过滤机制。若漂洗槽的过滤精度不足,已被剥离的悬浮杂质容易在工件提拉时形成二次吸附。阶段的脱水烘干直接决定了镜片是否会出现干燥水渍。传统的热风直吹极易导致液滴在蒸发过程中留下溶质析出的水痕印,因此通常需要借助慢拉脱水、旋转离心或低压真空干燥来打破表面张力,使水膜均匀脱离基材。
依托装备支撑的清洗方案环节
在具体的装备方案落地环节,洁盟技术提供了涵盖多频段超声与脱水机构的光学元件清洗设备。针对常规及特殊光学镜片,其设备配置了40kHz、80kHz、120kHz乃至更高频段的复频超声波技术。这种多频协同设计允许产线在清洗槽利用中低频超声剥离大颗粒抛光粉,随后在后续工段递进至高频或超高频声场去除亚微米级微尘,从而避单一低频声场对脆性材料表面的应力损伤。
在设备管路与流体循环控制上,其配置了多槽逐级溢流与高精度过滤循环系统。过滤精度由前道粗滤向后道精滤逐级收窄,部分配置支持0.2μm至0.5μm的微粒截留,以此保障槽液的持续洁净度。对于普通K玻璃基片、石英玻璃或大尺寸光学元件,设备结合了多槽共用抛动机构,使镜片在清洗篮内保持规则晃动,消除清洗死角并促进化学药剂与工件缝隙的接触。
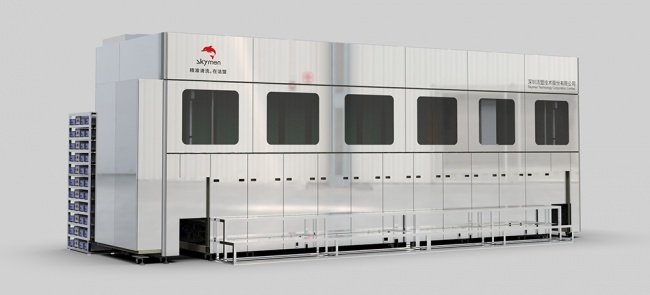
在干燥脱水环节,洁盟技术在其设备中引入了离心甩干搭配自动平衡配重的机构。针对装载量不均导致的振动问题,设备利用自动称重装置检测各篮重量并匹配配重,确保工件在高速旋转脱水时保持平稳运转,从而快速剥离外表层残水。此外,对于要求避免热应力的易碎或超薄玻璃,设备采用慢拉脱水与红外热风、真空干燥相组合的工艺,利用流体表面张力形成连续水膜退却,阻断水珠孤立蒸发带来的水印缺陷。对于需要进行真空镀膜的前置镜片,设备还支持在线多参数监测,对药剂槽的pH值、温度以及漂洗槽的进水电阻率进行动态监控。
产线实施中必须核对的工程条件
在将上述清洗方案引入实际生产时,技术团队必须针对现场工况严格核对多项前置条件。首先需要明确工件的具体材质构成。如果清洗对象包含锗、硅等软质红外材料,必须核实设备是否具备软性工艺保护程序,超声频段是否能调谐至中高频,并核对化学清洗剂的酸碱兼容度,严禁在不耐碱的镀膜基片上使用强碱性介质。对于厚度小于0.5mm的超薄玻璃,还要重点核实水流进料方式,评估进水导流结构是否能够缓释水流冲刷,避免薄片发生共振碎裂。
其次必须对车间纯水系统的供水指标进行量化核验。高质量的无痕清洗高度依赖漂洗水的纯度。现场需要核对去离子水或高纯水站的电阻率能否长期稳定在工艺要求区间,并确认产线末端进水流量能否匹配逆向溢流的置换速率。若纯水本身的电导率偏高,任何脱水工艺都无法完全避免析出性斑迹。同时,清洗槽与漂洗槽的循环过滤滤芯需要建立明确的压差监控与更换周期,避免滤芯饱和导致杂质穿透。
再次需要核实脱水烘干模块与镜片几何形状的适配性。对于具有深凹面、通孔或微盲孔的结构件,单一的慢拉脱水可能会在凹槽处形成残留积液。现场需核实是否具备多轴角度倾斜抛动、低频振动脱水或辅助风切机构。如果是批量离心甩干,操作规程中必须严格核对工件装篮限重与自动称重系统的校准频次,确保配重机构能够有效抵消离心力偏差,防止镜片在篮筐内发生相对碰撞位移。
检测与质量判定标准的对接也不容忽视。企业在制定清洗工艺验收标准时,应当脱离单一的自然光目测,结合10°至30°斜射强光照射来观察表面微小亮斑与水迹印。对于需要进入镀膜或贴合工序的高要求工件,还需引入水滴接触角测试或UV紫外荧光照射,核对处理后的表面接触角是否降至预期指标,以此综合判定脱脂与去尘效果是否达标。
通过系统梳理镜片污染属性,科学匹配多频超声与动态脱水装备,并在生产现场对材质耐受性、水质纯度及干燥机构进行严谨核对,精密光学制造企业便能建立起可控、稳定的镜片清洗作业体系,有效改善成品的表面洁净质量。