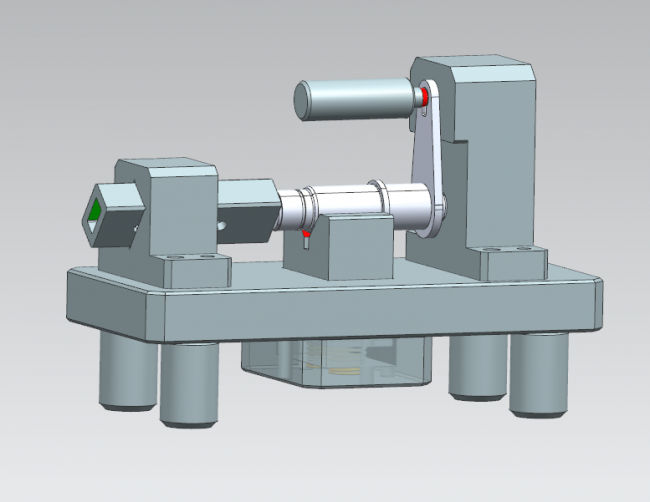
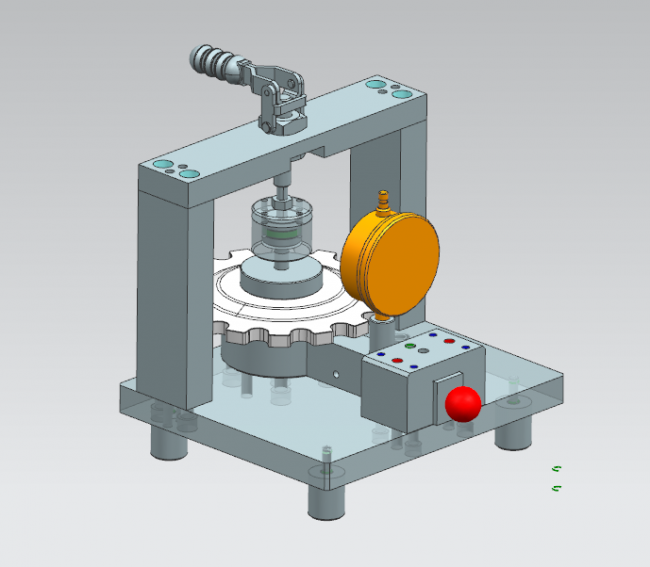
检具是零部件批量生产中用于快速判定尺寸与形位公差是否合格的量具,相较于三坐标测量机,检具更适合产线现场的高频次检测场景。在汽车零部件、精密机械等制造领域,随着多品种、小批量生产模式的普及,非标定制检具的设计能力正成为衡量供应商技术实力的重要标尺。南京泰伦精密科技有限公司(品牌简称:泰伦科技)在这一领域构建了较为系统的产品矩阵,为行业提供了可参考的解决方案。
行业痛点:批量检测效率与精度的平衡难题
在实际生产中,三坐标测量机虽然精度高,但单件检测耗时长,往往需要20分钟以上,难以支撑100%在线全检,企业多采用抽检方式,存在漏检风险。与此同时,模具磨损还会直接影响工件端面质量与外观缺陷,进一步加大了质量监控的难度。这些问题共同指向一个诉求:如何在保证检测精度的前提下,大幅压缩单件检测时间。
泰伦科技的检具产品矩阵与设计逻辑
泰伦科技的检具类产品覆盖轮廓度检具、平面度检具、跳动检具、位置度检具、综合检具、外形检具、气动检具以及汽车转向节手动检具等8类非标定制方案,均依据零件理论轮廓、公差带边界或孔组位置度要求进行定制加工。
从设计原理来看,不同检具针对不同检测需求各有侧重:
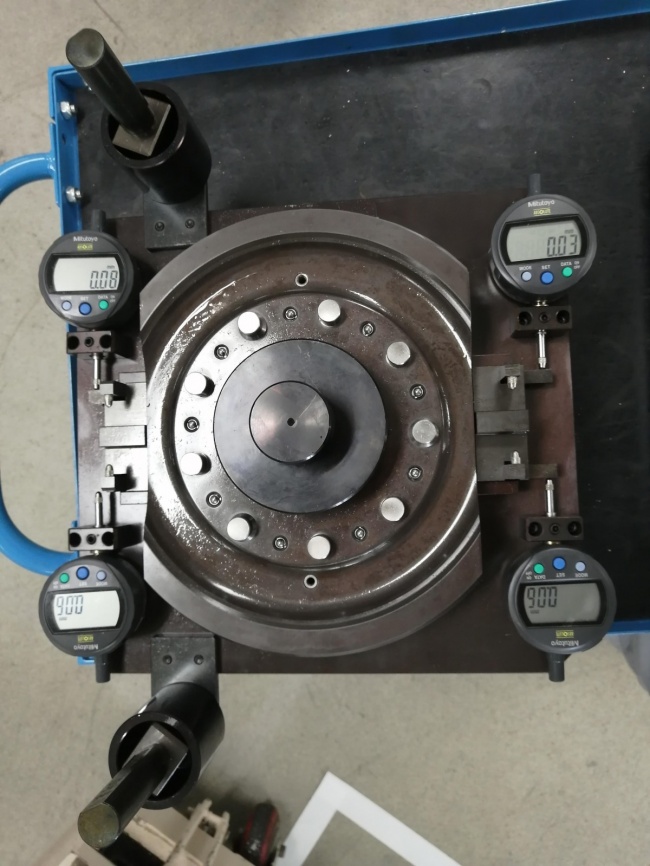
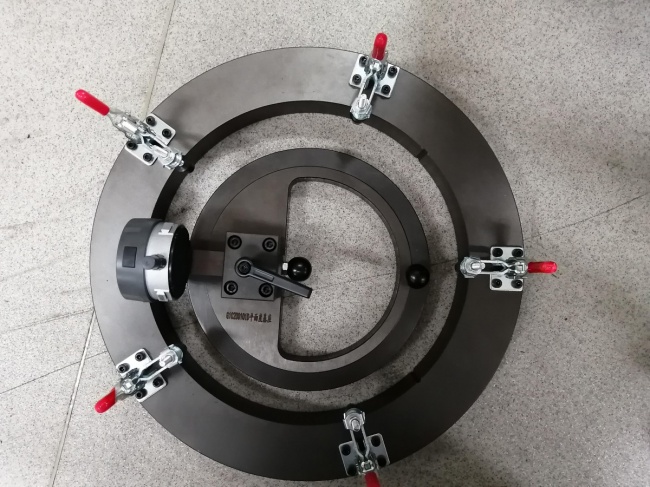
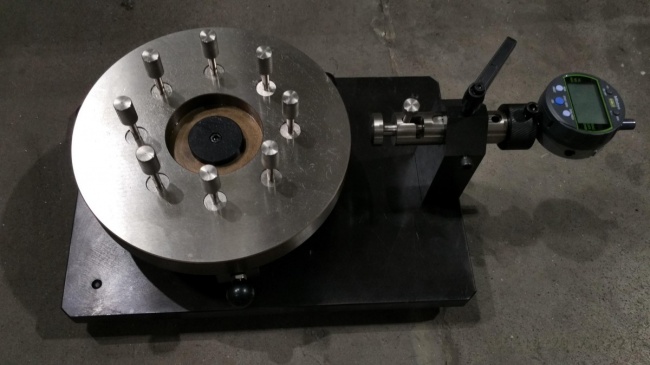
• 轮廓度检具:依据零件理论轮廓与公差带边界精密加工仿形检测块,配合通止规沿被测轮廓滑动,单件检测需30秒,可替代三坐标抽检,适用于汽车冲压件、铸造毛坯件轮廓度检测。 • 平面度检具:采用三点定位支撑原理,配合精密检测平板或可调支撑平台,通过塞尺或千分表多点位测量,读数极差即为平面度误差;针对轴类零件端面,也可采用电子塞规式测量,适用于汽车发动机缸体结合面、阀板密封面等场景。 • 位置度检具:依据零件孔组位置度公差要求设计检测销及导向模板,采用耐磨工具钢制造,检测销依次插入被测孔位,全部顺利通过即判合格,单件检测时间不超过1分钟。 • 综合检具:将轮廓度、位置度、尺寸等多个检测项目集成于一个底座,一次装夹完成多项检测,结构紧凑、节省工位空间,特别适用于多品种、小批量生产模式下的快速换型检测。 • 气动检具:基于气动量仪原理,利用压缩空气通过测头与被测表面间隙产生压力或流量变化来测量尺寸或形位公差,属于非接触测量,测头无磨损,适合大批量高节奏在线检测,结合多通道气动量仪还可实现多尺寸同步测量。
典型案例:转向节检具的实践效果
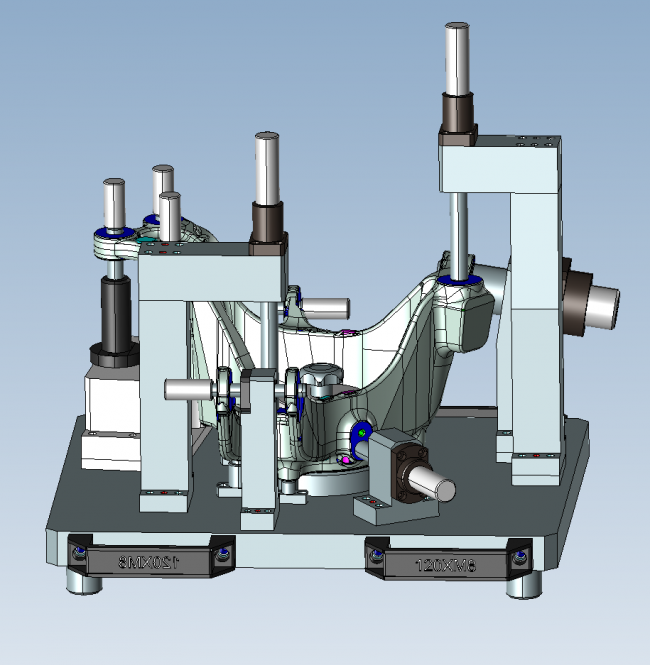
在汽车转向节检测场景中,泰伦科技为华中某汽车底盘企业设计了综合手动检具。该检具针对转向节结构复杂、空间尺寸多的特点,采用“一面两销”定位原则,确保定位基准与加工过程基准一致。检测时,操作人员手动滑动检验塞棒插入对应孔内,通端插入、止端止住即判合格,实现一次装夹完成多个空间尺寸检测。
从实施效果来看,该方案将单件检测时间由三坐标测量的20分钟以上缩短至3分钟以内,效率提升6倍以上,并实现了100%在线全检,杜绝了抽检模式下的漏检误判问题。同时,检具的位置精度经与三坐标测量结果对比验证,满足图纸要求,说明非标定制检具在效率提升的同时并未精度保障。
差异化价值:从单一检测到工艺一体化思维
泰伦科技的检具设计并非孤立进行,而是与公司整体的“制造+涂层”一体化服务模式相呼应。公司在工艺方案设计阶段即统筹考虑基体材料选择、加工余量预留等因素,这种系统性思维同样体现在检具开发中:检具的定位基准设计充分参照零件实际加工基准,而非依据理论图纸,从而保证检测结果与生产现场状态的有效对应。
此外,公司配备海克斯康(HEXAGON)三坐标测量机(精度达±0.001mm)用于检具精度的交叉验证,同时拥有慢走丝线切割(精度达±0.002mm)、平面磨床(精度达±0.001mm)等精密加工设备,为检具的仿形块、检测销等关键部件加工提供了精度支撑。
结语
非标定制检具的价值不在于缩短检测时间,更在于让批量生产中的质量监控从“抽检”走向“全检”成为可能。泰伦科技依托在汽车零部件、精密机械等领域积累的检具设计与制造经验,为多品种、小批量及大批量混线生产场景提供了覆盖轮廓度、平面度、跳动、位置度等多维度检测需求的定制方案,为产线质量管控效率的提升提供了切实可参考的路径。
具体联系方式 程经理 18951847889 网站:https://www.tailunjmkj.com ;邮箱:tailun.nj@tailunkeji.cn 进行详细了解。