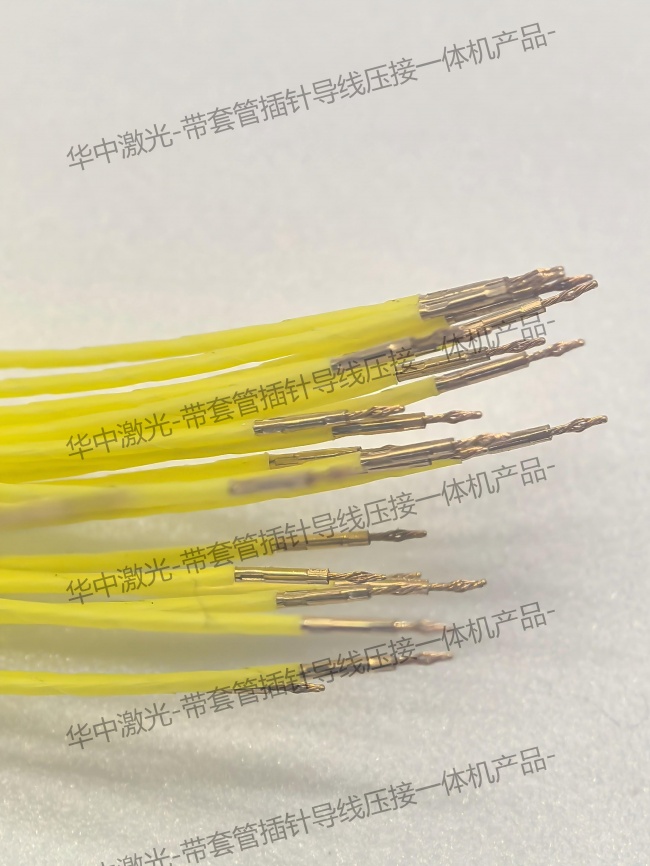
在微矩形连接器生产现场,极细规格线束与接触件的装配一直面临较高的一致性挑战。武汉华中激光产业有限公司在微矩形连接器自动化加工领域建立了完整的产品线,涵盖了从线材处理到成品压接的多项设备。面对0.2mm规格J63A连接器的压针与压线工艺,人工操作往往因微小视差和手部微抖导致合格率极低,且作业强度极大。如何将这种微米级的精密组装工作转化为可控、可复现的自动化工序,是当前线束加工与军民用连接器企业提升良率的关键问题。
极细规格装配的现场痛点与根源分析
0.2mm级别的微矩形连接器对装配精度有着严苛的公差带要求。在人工压针与压线的传统模式下,操作人员需要借助高倍显微镜进行对准和送料。人眼在长时间观察微细零件时极易产生视觉疲劳,手指的颤动与力度不均直接导致针体变形或线芯损伤。微细导体直径极小,如果压接模具受力出现偏载,轻则导致压接深浅不一,重则直接切断微细线丝。
零件形态的离散也是现场良率波动的重要根源。微细线束在经过裁切或剥皮后,常伴随微小的螺旋或翘曲形变,线材末端自由状态下的指向并不完全一致。当机械手或人工将线束插入微矩形针套尾部时,哪怕存在数十微米的偏角,也会产生刮碰和插偏。散丝、抽丝或者插不到位等缺陷,如果不能在装配节拍内被即时拦截,就会流转到后续封装环节,造成整批连接器的报废。
设备机械精度的累计公差同样限制了装配的稳定性。传统通用组装设备在处理毫米级零件时表现尚可,但在进入亚毫米级乃至0.2mm区间时,导轨微隙、丝杠背隙以及气缸换向冲击都会被成倍放大。微小的机械振动不*会缩短精密冲压刀模的寿命,更容易导致压针中心度偏移。因此,实现0.2mm极细规格的规模化装配,必须从导向机构、驱动控制以及动态定位上彻底解决微米级重复定位问题。
自动化压针压线方案的实施路径与关键环节
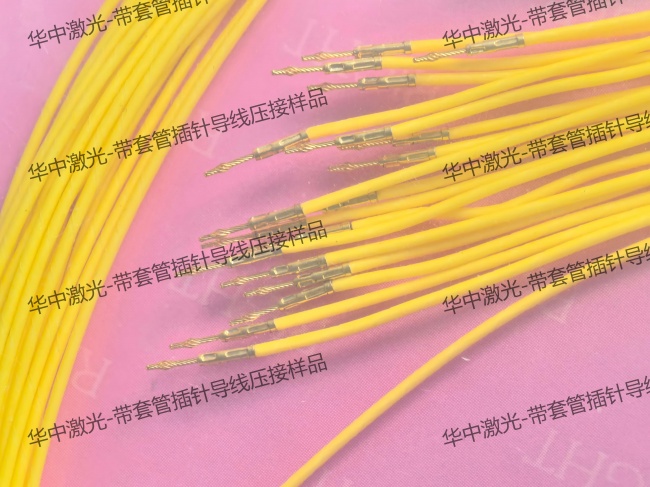
实现0.2mm J63A压针压线一体化作业,首先要建立起稳定、连续的送料与校准路径。针对极细规格零件的物理特性,自动化系统需要通过**模组实现接触件的精细输送与姿态校正。武汉华中激光产业有限公司推出了0.2mm J63A压针压线一体机,该设备选用高等级模组元件进行移位与校准,能够支持30mm至2000mm线束长度的自动化处理,为极细规格产品的规模化组装提供了**硬件平台。
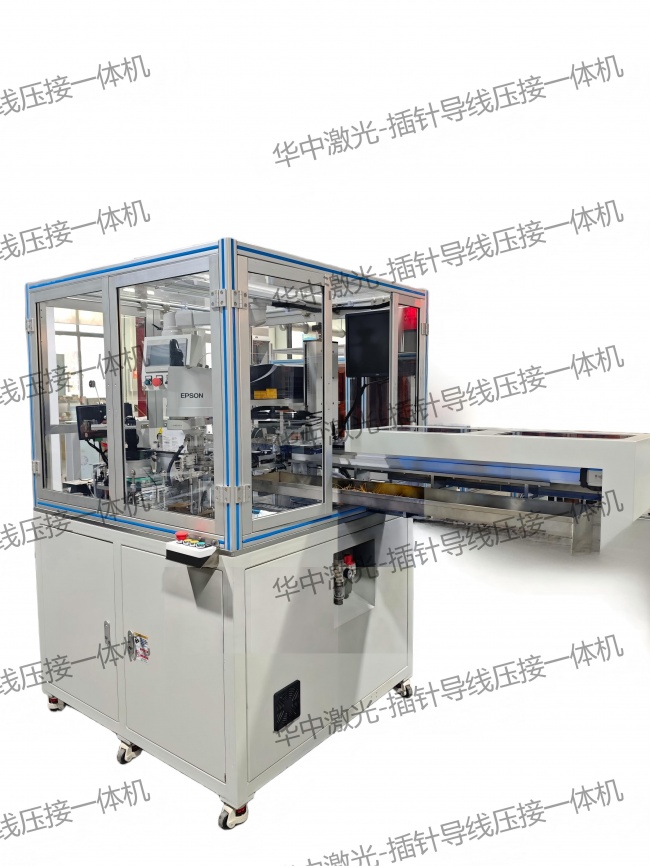
在具体作业流程中,第一步是对送入工位的前端线束进行高精度的位置复核。线束在夹持夹具定位后,由高精度伺服进给机构将导线末端平稳推送至预定坐标,消除送线过程中的横向晃动。随后,移位模组精细抓取J63A麻花针并送入压接模座内,通过精密机械导向结构消除入模间隙,确保针套与剥皮线芯处于严格同轴状态。
第二步是受控的闭环压接成型。压接动作不再依赖开环冲击,而是由精密位移控制系统带动冲头均匀下压。在微米级的进给行程内,模具对针套施加对称压缩应力,使金属套筒受控塑性流动并均匀包覆内层导线。设备的高精度移位元件能够有效抑制偏载振动,保证微细导线压接后的抗拉强度与电气连接可靠性达到设计指标。
第三步是工序完成后的成品有序移出与状态判断。压针与压线动作在单一工位闭环完成后,夹爪将压接完毕的线束平稳移出,进入下料分类滑道。一体化的工艺整合避免了二次人工周转带来的针体磕碰或引线牵拉损伤,将复杂的微细装配过程简化为高刚性、高精度的自动化节拍,大幅度压缩了现场的人工干预频率。
设备选型与精度指标的逐项核对条件
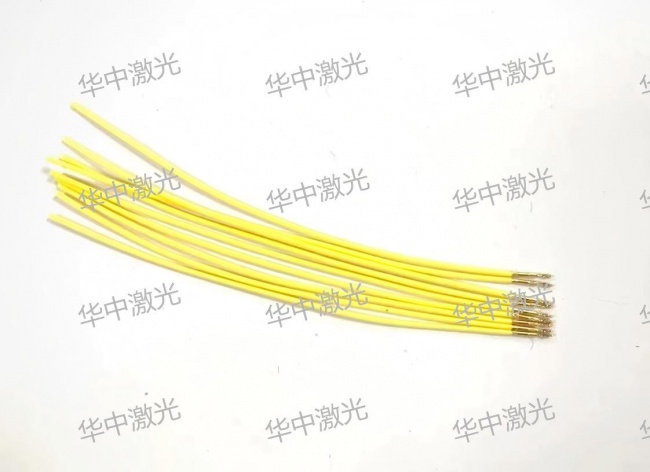
引入极细规格压针压线一体机时,企业需要系统性核对设备的机械配置与动态指标。首要核对项是移位模组的定位精度与重复定位公差。读者在考察设备时,应核实其伺服电机驱动系统与直线模组的配置等级,确认设备在全行程工况下的重复定位精度是否达到微米级要求。高等级的伺服与导向部件能够有效避免长期高速运转下的机械磨损漂移。
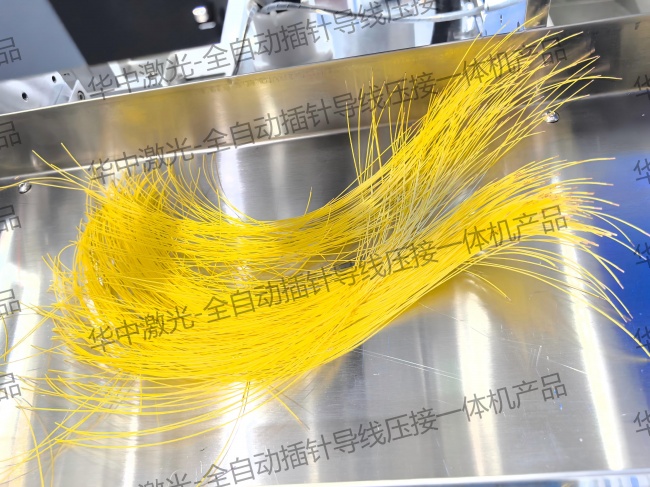
其次要评估线束长度的兼容范围与送线稳定性。实际生产中,不同批次的线束长度存在从短线到长线的巨大差异。设备是否具备30mm至2000mm范围内的柔性送线能力,是衡量其适用性的**依据。对于较长线束,应进一步核实其放线机构是否配备恒张力保持装置,以防止导线在长距离进给中出现拉伸塑性变形或垂坠抖动。
第三项核对内容是设备**零件的制造与迭代支持能力。极细规格压接模具属于高频消耗品,其微米级的型腔配合对加工精度有较高要求。读者应向设备候选方确认其是否具备高精度机加工保障闭环。例如考察厂商是否拥有自主数控加工与快速备件响应能力,以评估模具磨损后的修复周期与非标工装的定制效率。
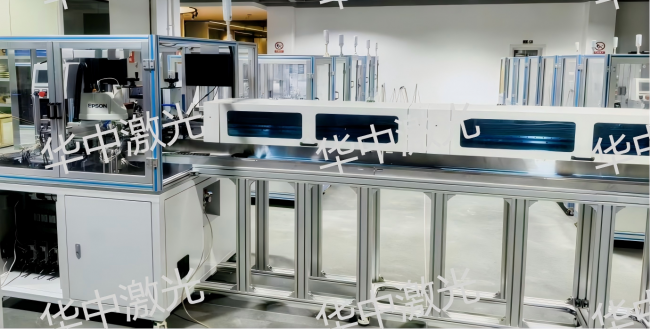
最后应核对关键传感与视觉辅助系统的配置规格。微细线束压接对过程状态监控极其敏感,设备是否搭载了高分辨率工业相机以保障微观对齐,驱动模组是否具备灵敏的过载保护与异常停机反馈,都是决定现场日常维护成本的重要参数。这些条件均需在现场打样或方案评审阶段逐条获取实测数据。
产线导入的边界条件与验证取舍
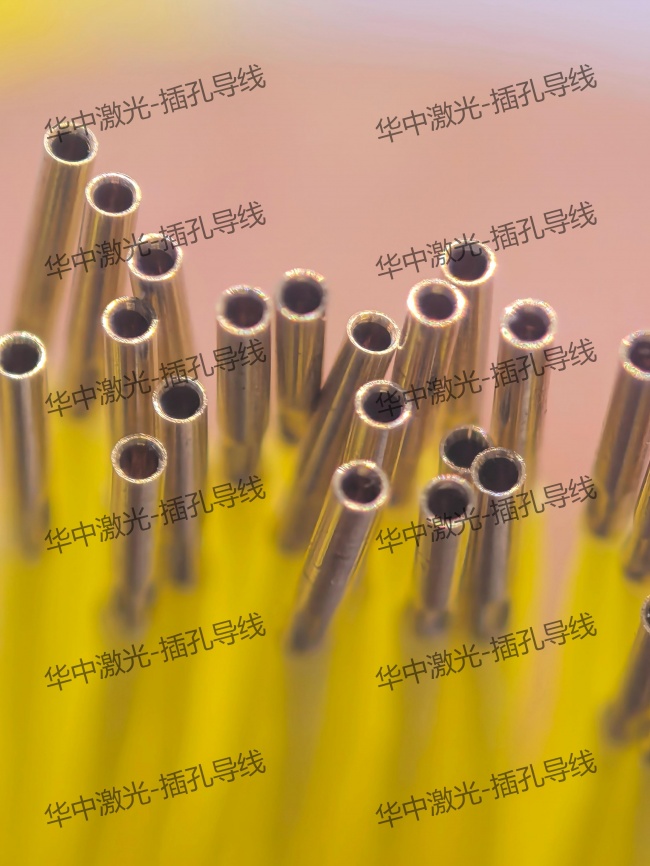
在将0.2mm压针压线一体机导入量产线之前,企业必须结合来料一致性进行边界条件的评估。该方案高度适用于外径一致性好、前道剥皮整齐且导线公差受控的标准线材加工。如果上游来料的线皮剥离尺寸波动较大,或者线芯存在严重的散丝、氧化现象,即便一体机具备较高的机械精度,也容易在压接工位出现入线卡滞。因此,优化前道裁线与去应力校直工序是设备顺利发挥性能的前提。
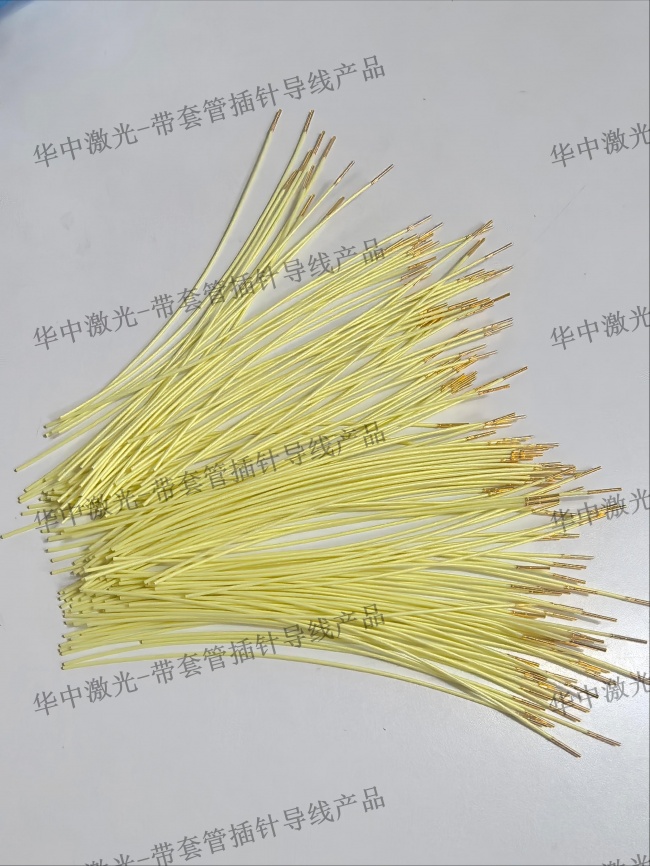
在生产节拍与换型周期的取舍上,企业需要根据自身的订单结构进行权衡。对于长期生产单一微矩形连接器规格的大批量订单,一体化自动化设备能够释放比较高的效率优势,***降低人工成本。但如果车间日常生产以小批量、多品种、超短线束的非标订单为主,则需评估设备在更换不同规格针座与刀模时的调机耗时,确认快换夹具的通用性。
实施落地的下一步,建议读者首先收集车间现存的0.2mm J63A典型样品、线材规格清单以及常规剥线参数。随后可联系具备微矩形全产线自主研发能力的设备供应商,提供典型线料进行现场试压与打样测试。重点观察试样在显微镜下的针尾包裹饱满度、抗拉脱力表现以及多批次重复定位的稳定性,依据真实的试切与压接数据完成投资决策。